ARTIGO TÉCNICO TIANOTECH · Nº 01
DISPERSÃO E MOAGEM DE PIGMENTOS
Dispersão de Pigmentos na Prática Industrial
Da pré-dispersão à validação do processo
Resumo
A dispersão de pigmentos é frequentemente tratada como uma operação isolada de redução de partículas. Na prática industrial, seu resultado depende da integração entre formulação, matéria-prima, equipamento, energia, temperatura, sequência de adição, estabilização e segurança. Este artigo organiza o processo em três etapas industriais: pré-dispersão, moagem e completagem, também denominada let-down. A pré-dispersão recebe atenção especial porque, nas tintas imobiliárias à base de água, pode constituir a principal etapa de dispersão de pigmentos e cargas. Em concentrados monopigmentados e produtos de maior exigência, ela prepara a base para a moagem. O texto reúne fundamentos técnicos, critérios operacionais, métodos de avaliação, escalonamento e validação industrial. O objetivo é oferecer uma referência direta para quem formula, opera e decide na fábrica.
Palavras-chave: dispersão de pigmentos; pré-dispersão; Cowles; moagem; let-down; tinta látex; grindômetro; estabilidade.
Introdução
Uma boa dispersão não nasce apenas de um moinho eficiente. Ela começa na escolha do pigmento e do agente dispersante, passa pela composição e pela reologia da base, depende da tecnologia disponível e só termina quando o sistema permanece estável durante a fabricação, a completagem e o armazenamento.
A literatura técnica costuma definir dispersão como a produção de uma pasta de pigmento e veículo sem partículas grosseiras, avaliada por um grindômetro. Essa definição é útil, mas incompleta para a fábrica. A ausência de pontos grandes na régua não garante poder tintorial, estabilidade, reprodutibilidade, segurança nem desempenho da tinta aplicada.
Este trabalho adota uma abordagem industrial. Os valores apresentados como exemplos práticos devem ser confirmados para cada formulação, equipamento e escala. A tecnologia do produto define o processo; o processo, por sua vez, limita as escolhas da formulação.
É fácil ser complexo. Difícil é ser simples.
As três etapas industriais
O processo industrial pode ser dividido em três etapas principais. Elas se relacionam, mas possuem objetivos e níveis de energia diferentes.
| Etapa | Objetivo industrial | Operação predominante |
|---|---|---|
| Pré-dispersão | Incorporar, umectar e distribuir pigmentos e cargas no veículo | Cowles ou dissolver de alta velocidade |
| Moagem | Romper aglomerados resistentes e desenvolver finura, cor e transparência | Moinhos de esferas, horizontais, verticais ou tricilíndricos |
| Completagem | Ajustar composição e estabilizar o produto sem destruir a dispersão obtida | Agitação controlada e adição gradual do veículo final |
Nem todo produto exige as três etapas com a mesma intensidade. Em tintas imobiliárias acrílicas à base de água, a pré-dispersão no Cowles pode produzir a finura necessária e ser seguida diretamente pela completagem. Em concentrados monopigmentados, tintas automotivas, tintas de impressão e sistemas de maior exigência, a pré-dispersão normalmente antecede a moagem.
Martelamento e cisalhamento
Duas ações mecânicas governam o processo: o martelamento, associado ao impacto e à compressão, e o cisalhamento, causado por diferenças de velocidade entre camadas do fluido ou superfícies móveis. Cada equipamento oferece uma combinação particular dessas ações.
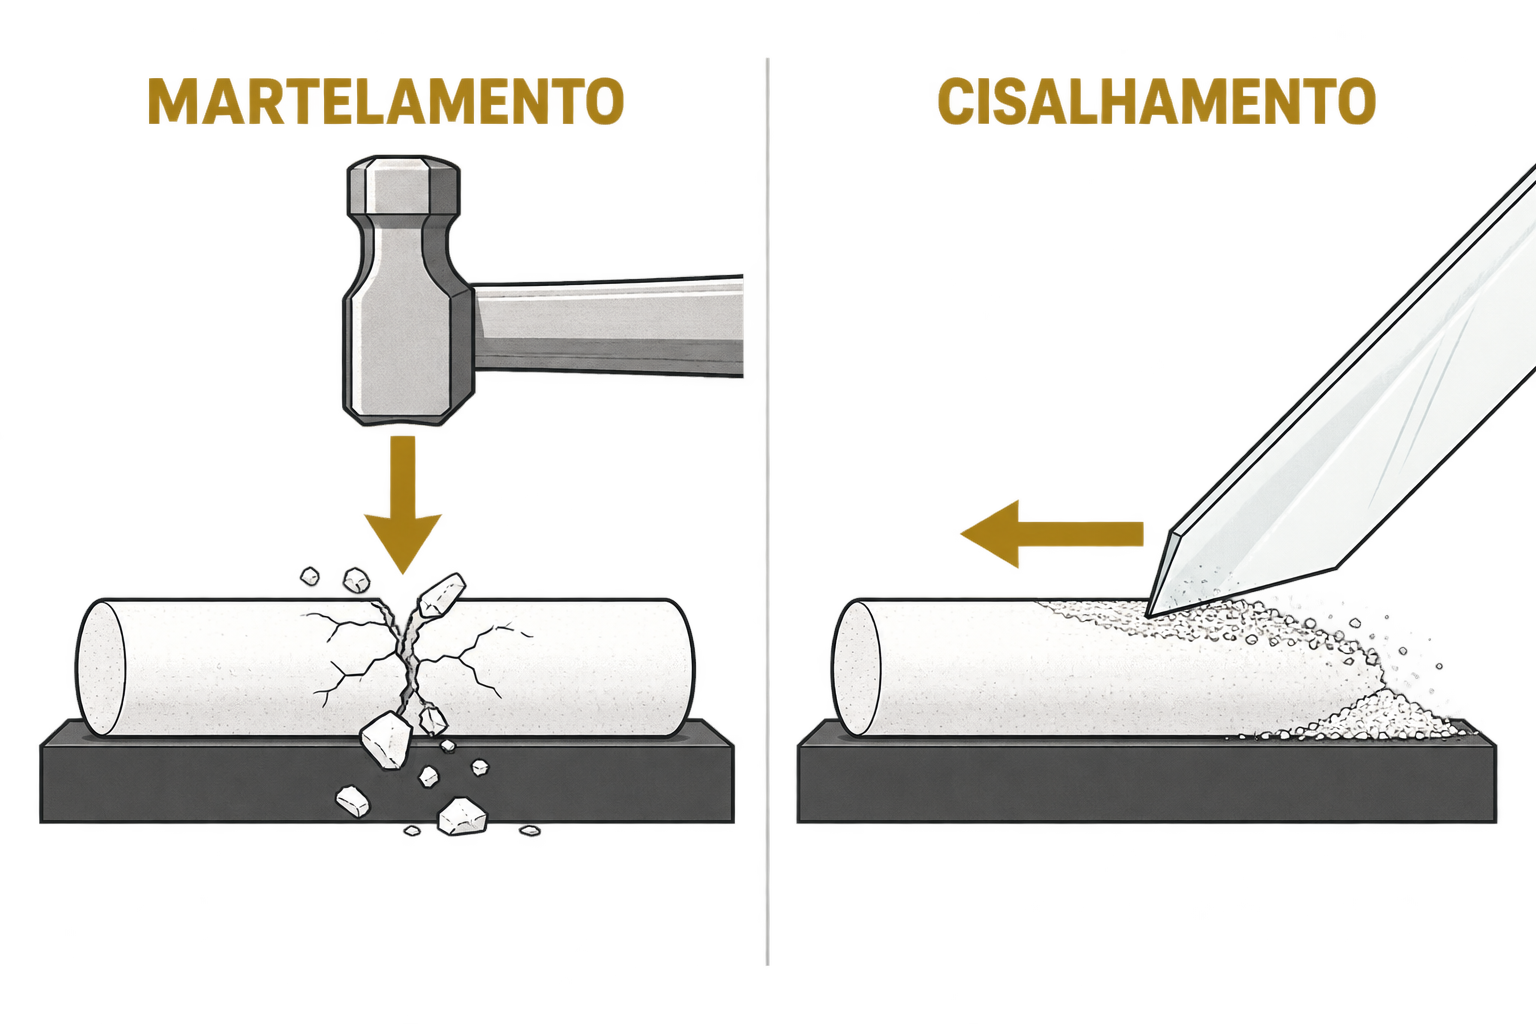
Um moinho tricilíndrico trabalha principalmente por cisalhamento e aceita bases muito viscosas, como tintas de impressão. Um moinho de esferas exige circulação suficiente para atravessar a câmara e o sistema de separação. Uma base sem fluidez adequada pode entupir o equipamento. No sentido oposto, uma base excessivamente fluida pode não desenvolver tração suficiente entre os rolos de um tricilíndrico.
A escolha correta surge do conjunto produto, reologia e equipamento. Formular uma base incompatível com a tecnologia disponível não é um detalhe operacional; é uma decisão capaz de inviabilizar o processo.
O que acontece com o pigmento
Os pigmentos chegam ao processo como estruturas associadas. Aglomerações são conjuntos mais frouxos, unidos por forças físicas relativamente fracas. Agregados apresentam ligações mais fortes entre partículas. A dispersão procura romper principalmente os aglomerados e, conforme o pigmento, o equipamento e a energia aplicada, pode aproximar o sistema da dimensão das partículas primárias.
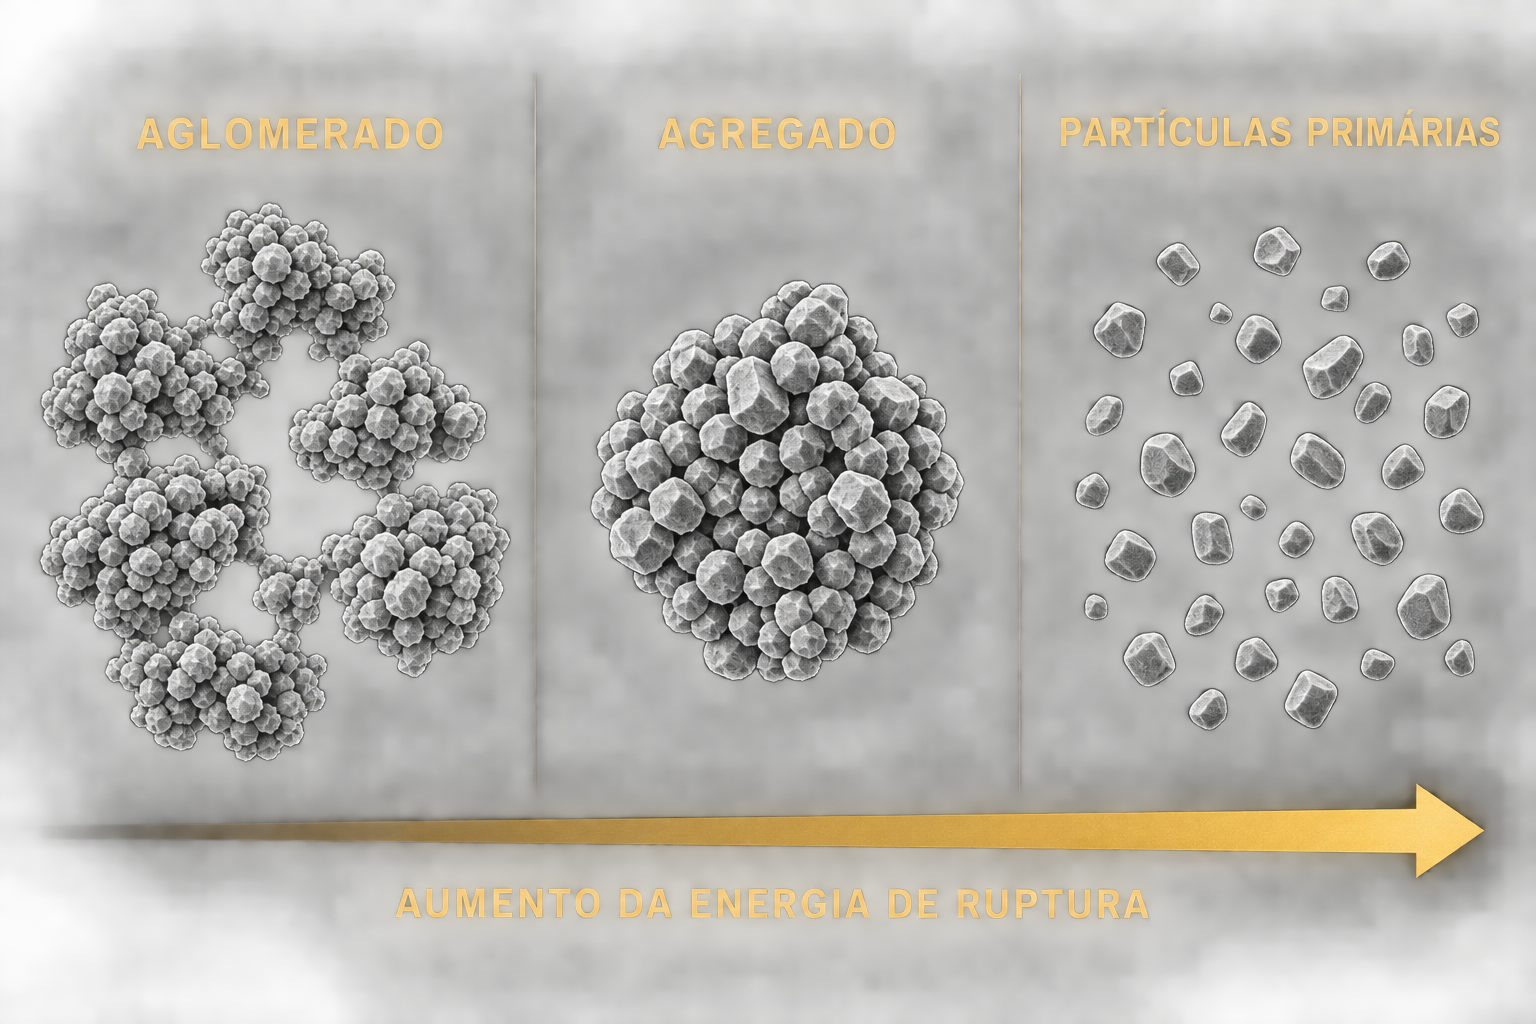
A superfície recém-exposta possui energia elevada e tende a se reassociar. Por isso, romper a estrutura não basta. O veículo precisa umectar a superfície e o dispersante deve impedir a reaproximação das partículas por mecanismos estéricos, eletrostáticos ou combinados. Umectantes favorecem a substituição do ar pelo meio líquido; dispersantes mantêm a separação. Bons produtos frequentemente cumprem as duas funções.
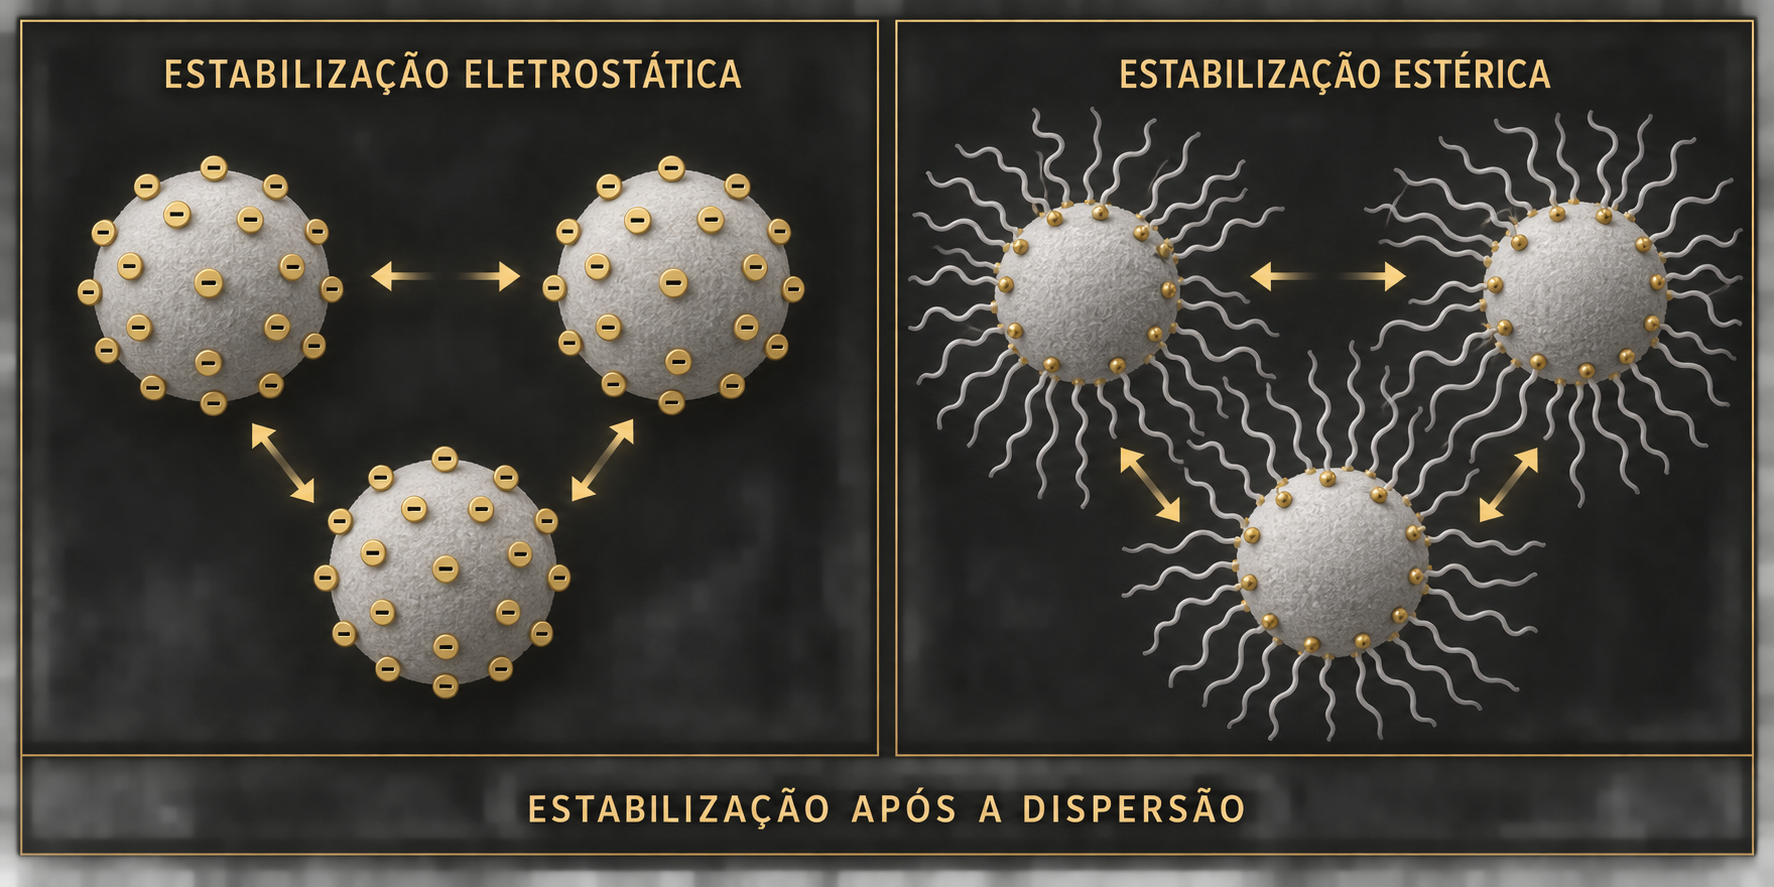
Moagem sem estabilização é energia perdida.
Pré-dispersão
A pré-dispersão incorpora os sólidos, promove umectação e cria uma base uniforme para a etapa seguinte. Sua importância é evidente em dois cenários. Nas tintas látex com alto teor de pigmentos e cargas, ela pode ser a própria etapa principal de dispersão. Nos concentrados monopigmentados, determina quanto trabalho restará para o moinho.
Concentração e umectação
Em concentrados monopigmentados, pode ser vantajoso trabalhar inicialmente com teor de pigmento superior ao teor previsto para a moagem. Como exemplo prático, uma base destinada a moer com 30% de pigmento orgânico pode ser pré-dispersa com aproximadamente 40%. A concentração maior aumenta o contato entre partículas e favorece atrito e umectação. Após essa etapa, adiciona-se veículo para ajustar a concentração antes da moagem.
O exemplo não constitui fórmula universal. O limite é dado pela capacidade de incorporação, pela viscosidade, pela molhabilidade do pigmento e pela potência do equipamento. A pré-dispersão deve produzir uma pasta móvel e controlável, não uma massa que o Cowles não consiga movimentar.
Temperatura de pré-dispersão
O aquecimento pode favorecer a umectação ao reduzir a viscosidade e acelerar a substituição do ar na superfície do pigmento. Na experiência do autor, alguns sistemas compatíveis respondem bem a temperaturas próximas de 70 °C. Esse valor não deve ser aplicado de forma geral. Acima de 70 a 80 °C, o risco aumenta, especialmente em formulações com solventes voláteis.
Em sistemas com solventes de baixo ponto de fulgor, a formulação e o equipamento devem ser projetados para o risco. Solventes de maior ponto de ebulição e menor volatilidade podem ser usados na fase aquecida, reservando os mais voláteis para uma etapa posterior e fria. Ventilação, aterramento, equipotencialização, equipamentos adequados à classificação da área e eliminação de fontes de ignição permanecem obrigatórios.
Chegar em segurança em casa e abraçar nossos filhos é o salário mais honesto que recebemos.
Geometria e operação do Cowles
O disco Cowles não trabalha sozinho. A eficiência depende do diâmetro do tanque, diâmetro do disco, altura da carga, distância do fundo, viscosidade e velocidade periférica. Como referência de partida, o diâmetro do disco costuma ficar próximo de um terço do diâmetro do tanque. Handbooks técnicos apresentam relações típicas entre diâmetro do disco, largura do recipiente, profundidade da carga e distância do fundo, mas o dimensionamento final deve seguir o fabricante e ser confirmado no produto real.
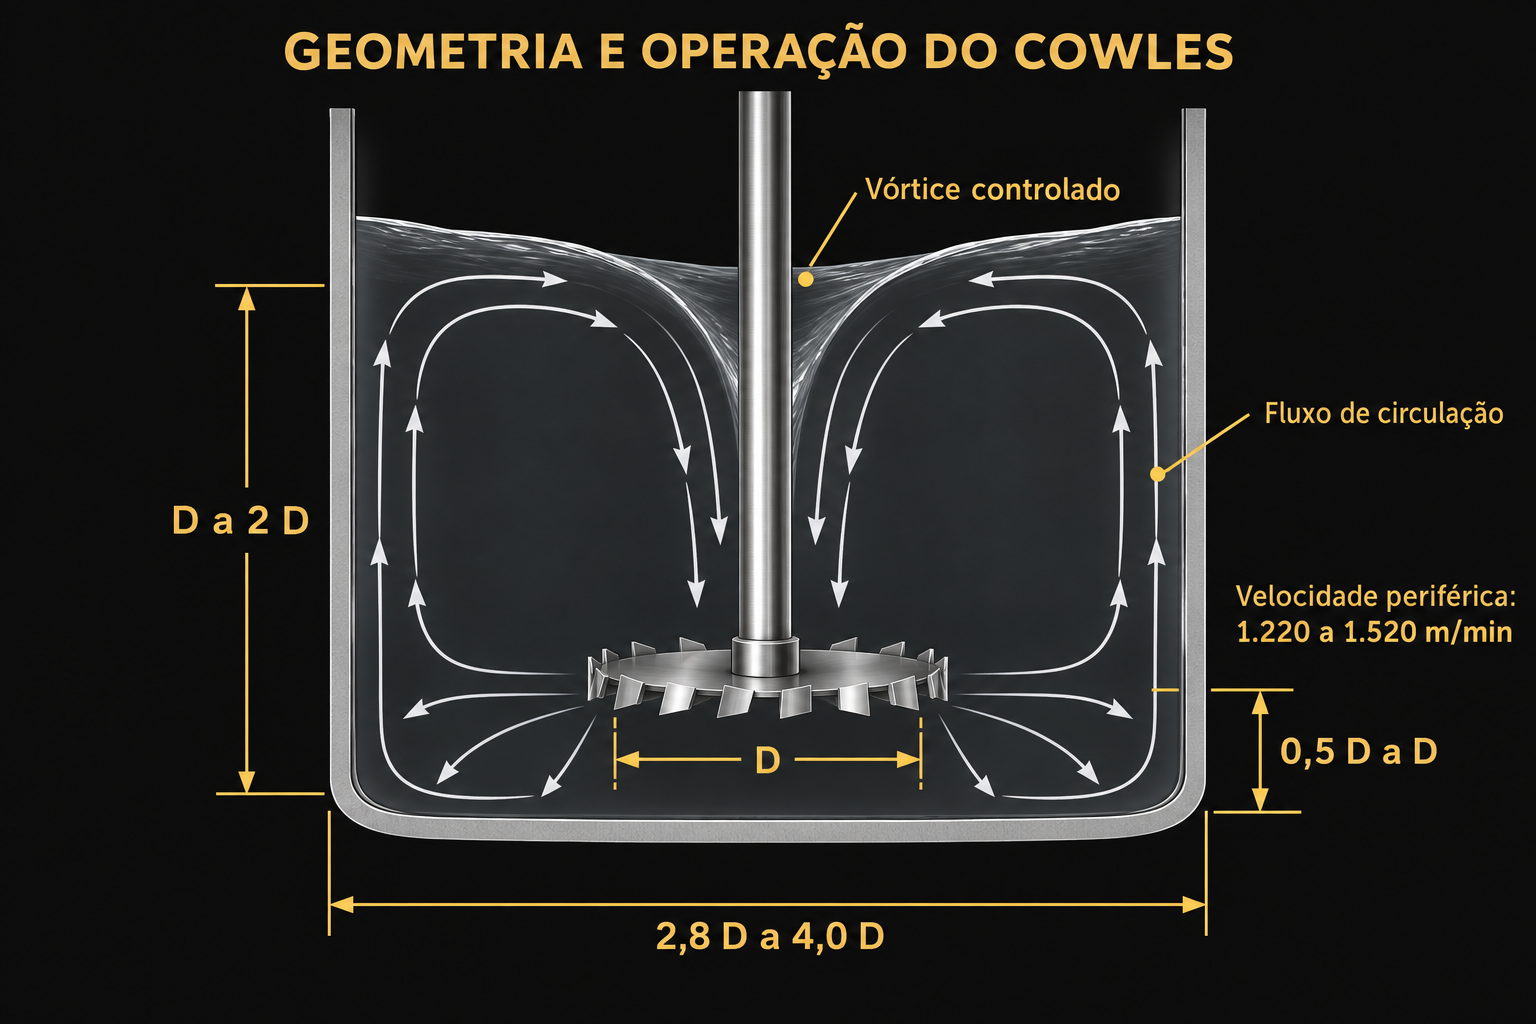
Para muitas bases de tinta látex, uma viscosidade de processo em torno de 80 a 90 KU pode permitir bom cisalhamento. Essa faixa é uma referência prática, não um requisito universal. Depois da incorporação, regula-se a altura do disco e a velocidade para formar um vórtice controlado, direcionado à região central do disco, sem puxar ar para a base.
Incorporação progressiva
A incorporação começa em baixa velocidade. No início, observa-se apenas a movimentação da fase líquida. Com a entrada dos sólidos, a viscosidade cresce e o vórtice se define. A rotação aumenta gradualmente até a última carga. Depois, o operador ajusta o equipamento para manter o fluxo estável.
A temperatura sobe durante o processo e reduz a viscosidade. Com a altura do disco já fixada, pode ser necessário diminuir a rotação para conservar o vórtice na mesma posição e evitar aeração, espuma e turbilhonamento excessivo. Velocidade, amperagem e temperatura ajudam a quantificar o processo. A observação do fluxo, das bolhas e do som do equipamento continua relevante. A instrumentação mede; a experiência interpreta.
Os inversores atuais permitem configurar a tela de monitoramento para acompanhar simultaneamente variáveis como velocidade, corrente e outras grandezas. Essa leitura torna o controle mais objetivo. A corrente também é um parâmetro de proteção: limites, alarmes e desligamento devem ser configurados conforme o motor e o inversor, evitando sobrecarga e risco de dano. Mesmo com instrumentação melhor, observar o vórtice, a formação de bolhas e o som do processo continua indispensável.
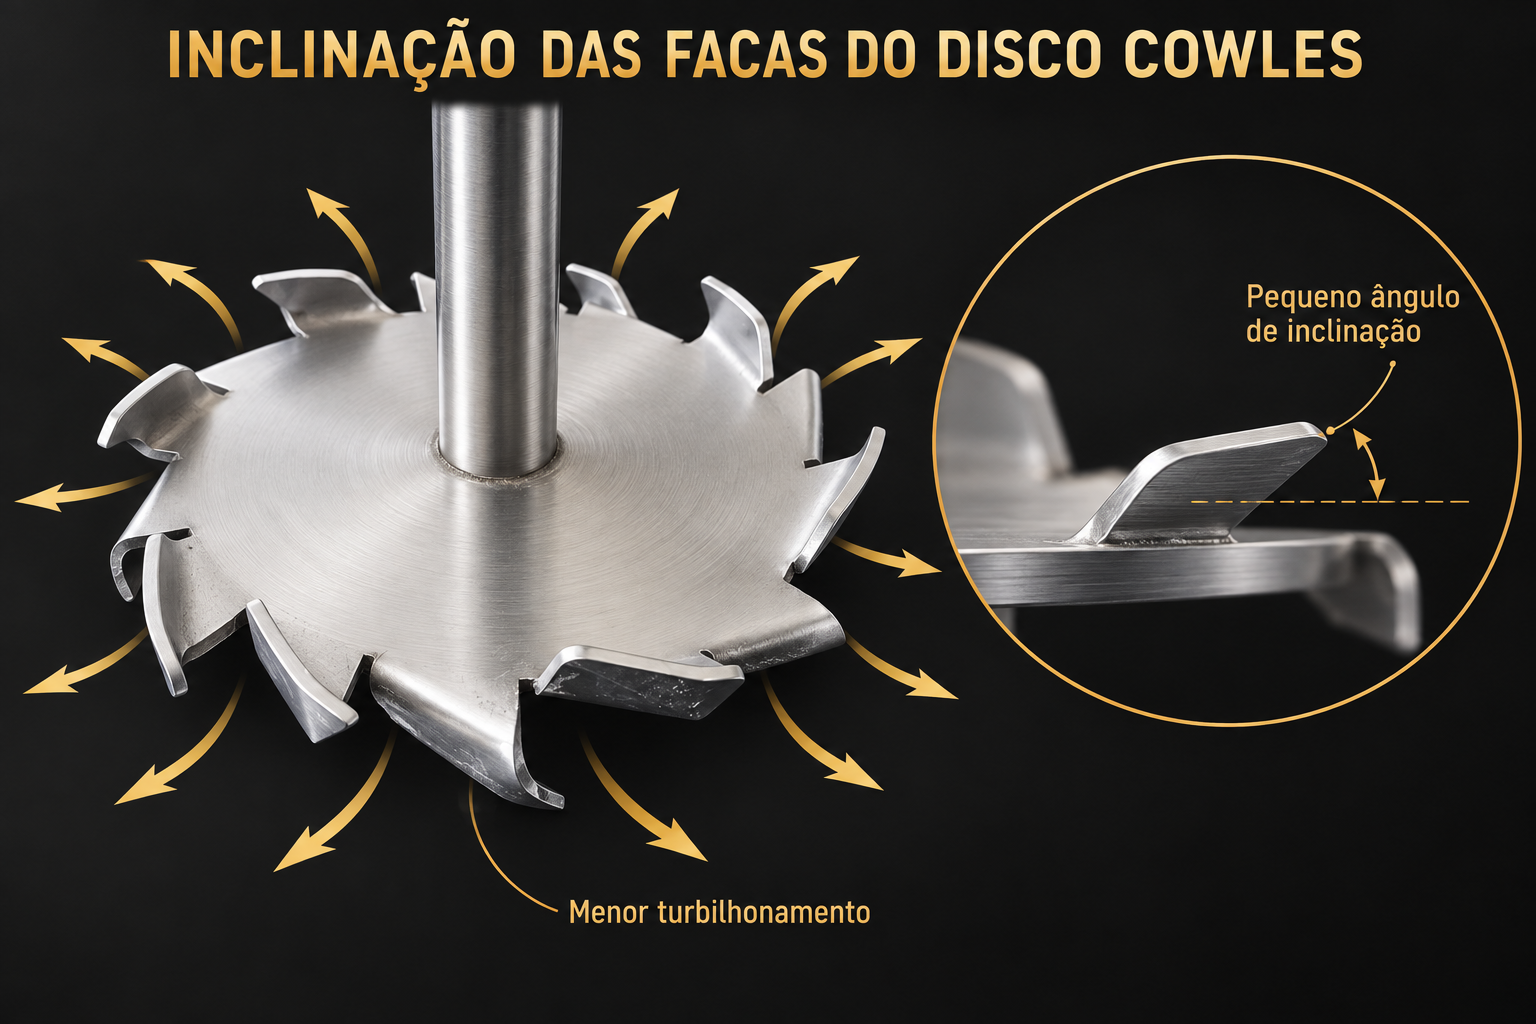
Uma pequena inclinação nas facas do disco é uma solução prática utilizada pelo autor para reduzir o turbilhonamento excessivo. Muitos discos comerciais são fabricados sem esse cuidado porque a geometria exige trabalho adicional. O efeito precisa ser avaliado em conjunto com o sentido de rotação, a geometria do tanque e a reologia da base.
Sequência de fabricação de uma tinta látex
A sequência de adição interfere diretamente na incorporação, na espuma, na hidratação dos espessantes e na estabilidade. O roteiro a seguir resume uma prática industrial para tintas imobiliárias à base de água. A formulação específica pode exigir alterações.
Adicionar a água inicial.
Adicionar a primeira parcela do antiespumante.
Incorporar o umectante e o dispersante.
Preparar separadamente o espessante celulósico em água e adicionar a dispersão uniforme.
Adicionar o alcalinizante necessário para desenvolver a viscosidade e ajustar o meio alcalino.
Adicionar primeiro o dióxido de titânio e permitir sua pré-dispersão.
Adicionar as cargas minerais progressivamente, em geral das menos densas para as mais densas.
Ajustar a velocidade e completar o tempo de dispersão sob controle de vórtice, temperatura e amperagem.
Espessante celulósico e ajuste de pH
O espessante celulósico em pó é hidrofílico. Quando lançado diretamente na base, sua superfície pode hidratar rapidamente e formar uma camada gelatinizada ao redor de um núcleo seco. Esses grumos podem resistir mesmo a uma dispersão prolongada. O procedimento preferido pelo autor é preparar previamente o espessante em água, eliminar os grumos e adicionar a dispersão à base.
O alcalinizante entra depois da distribuição do espessante. Amônia, AMP ou DEA podem ser usados conforme a química do sistema, as restrições regulatórias e a formulação. A quantidade deve desenvolver o espessamento necessário e criar condição alcalina adequada para a adição do dióxido de titânio. Adicionar o alcalinizante cedo demais pode gelificar a superfície do espessante antes de sua completa umectação.
Ordem das cargas minerais
As cargas de menor densidade tendem a permanecer na superfície e incorporam melhor enquanto a base ainda possui baixa viscosidade. As cargas mais densas entram depois, pois o próprio peso favorece sua chegada ao vórtice. A ordem também deve considerar densidade aparente, demanda de água, granulometria e tratamento superficial. Um exemplo de sequência prática é carbonato de cálcio precipitado, agalmatolito, caulim e carbonato de cálcio de maior densidade ou granulometria.
A finura especificada também precisa respeitar a granulometria das cargas incorporadas. Quando a formulação contém cargas minerais com tamanho médio próximo de 20 µm, esse valor funciona como referência prática para a melhor finura alcançável na dispersão. O Cowles desaglomera e distribui o material, mas não reduz de forma relevante o tamanho das partículas primárias da carga. Por isso, a leitura do grindômetro deve ser interpretada em conjunto com a distribuição granulométrica informada pelo fornecedor e com a concentração representativa de pontos.
Moagem
A moagem é necessária quando a pré-dispersão não entrega a finura, a cor, a transparência ou o desempenho exigido. O equipamento deve ser escolhido antes de fechar a composição da base. A mesma formulação não trabalha de modo equivalente em um tricilíndrico, um moinho vertical ou um moinho horizontal de esferas.
Recirculação e ponto final
Em moinhos horizontais do tipo Zeta e em moinhos verticais, o autor prefere trabalhar em recirculação. O lote permanece homogêneo, e o progresso é acompanhado por tempo. Amostras podem ser retiradas em intervalos definidos, por exemplo a cada hora, conforme o produto.
Para concentrados coloridos, cada amostra é avaliada por uma redução padronizada e por colorimetria. O croma C*ab é calculado a partir das coordenadas a* e b*. Quando o croma deixa de apresentar ganho significativo e os demais requisitos estão atendidos, a moagem atingiu seu ponto econômico. O processo não deve continuar apenas porque uma quantidade fixa de horas ou passes foi prevista.
C*ab = √(a*² + b*²)
Elementos de moagem
O elemento de moagem deve ser tratado como ativo do processo. Uma esfera barata pode apresentar desgaste acelerado, perder eficiência e contaminar o produto. Materiais de maior durabilidade, como zircônia e Zirconox, possuem custo inicial superior, mas preservam eficiência e reduzem reposições.
Densidade e diâmetro devem ser escolhidos em conjunto. Maior densidade eleva a energia de impacto. Esferas menores criam mais pontos de contato e favorecem dispersões finas, porém reduzem o fluxo e aumentam o risco de obstrução da peneira. Esferas um pouco maiores podem exigir mais tempo, mas facilitam a circulação e reduzem paradas.
Muitos fabricantes recomendam cargas elevadas, frequentemente próximas de 80% da câmara útil, conforme o projeto do moinho. A experiência do autor favorece aproximadamente 66% a 70% em situações com esferas pequenas e histórico de entupimento. Trata-se de uma decisão operacional: perde-se alguma eficiência instantânea, mas pode-se ganhar produtividade total pela redução de paradas, limpeza e reinício. O manual do equipamento permanece a referência obrigatória.
A recomendação indica o ponto de partida, mas não é uma lei. Na fábrica, a verdadeira lei é seguir em frente com segurança, estabilidade e o menor número possível de paradas.
Resfriamento da moagem
A moagem converte energia mecânica em calor. O controle térmico protege o solvente, a resina, os aditivos e a estabilidade da base. Em experiência com moinho Zeta e chiller, água de refrigeração próxima de 5 °C manteve a base ao redor de 10 °C. O valor adequado depende do produto, da viscosidade e da capacidade térmica do sistema.
Se o equipamento não consegue resfriar a base, a completagem deve aguardar a redução da temperatura. Em produtos com solventes de baixo ponto de fulgor, resfriar reduz perdas por evaporação e exposição, mas não substitui as medidas de engenharia contra incêndio e explosão.
Cabeça fria, processo sob controle. No fim do dia, nenhuma hora economizada vale mais do que voltar para casa em segurança.
Tratamento superficial dos pigmentos
Pigmentos de mesma identidade química podem apresentar comportamentos diferentes porque a superfície foi projetada para determinada aplicação. Ftalocianinas para tintas de impressão podem ser resinadas e muito transparentes. Grades para sistemas solventes automotivos ou industriais podem receber tratamentos que favorecem a dispersabilidade. Grades para água priorizam compatibilidade com o meio e podem apresentar maior opacidade ou estrutura cristalina efetiva diferente.
O dióxido de titânio também recebe tratamentos superficiais. Alguns grades priorizam dispersabilidade; outros combinam dispersabilidade e resistência ao intemperismo. Tratamentos destinados a alta durabilidade podem aumentar a dificuldade de dispersão. Na experiência do autor, o Ti-Pure R-960, tradicionalmente destinado a aplicações de alta durabilidade, exigia moagem e não atingia o desempenho esperado somente em Cowles.
A moagem do dióxido de titânio exige equilíbrio. O objetivo é alcançar a finura e desenvolver o poder de cobertura sem perder brancura e luminosidade L*. Moagem excessiva ou desgaste do elemento pode tornar o produto mais acinzentado. O ponto final deve considerar finura, tonalidade, L* e desempenho, não apenas tempo.
Avaliação da dispersão
Leitura do grindômetro
O grindômetro é uma régua com canal em forma de cunha. A amostra é puxada com uma haste, em movimento constante, e a leitura é feita imediatamente. Um ângulo próximo de 45 graus é uma referência operacional. Velocidade, pressão, iluminação, secagem e treinamento do observador influenciam o resultado.
A ASTM D1210 padroniza a determinação da finura de dispersão por meio de régua graduada do tipo Hegman. O resultado deve ser entendido como finura de dispersão, e não como medição direta do tamanho ou da distribuição granulométrica das partículas.
A leitura deve representar a região em que surge uma concentração consistente de pontos. Partículas grandes isoladas não definem sozinhas a finura do lote. Elas devem ser registradas e investigadas quando relevantes, mas a leitura principal procura o agrupamento representativo. A analogia com a moda de uma distribuição ajuda a explicar o critério, sem transformar a observação visual em uma análise estatística formal.
Em tintas de secagem muito rápida ou produtos de alto PVC, a amostra pode ser diluída em veículo compatível e não secativo para facilitar a visualização. Uma prática para látex de alto PVC é misturar partes iguais da base e de um verniz padronizado. O resultado só pode ser comparado quando a preparação da amostra permanece constante.
Dividir a responsabilidade é ampliar a certeza do acerto.
A frase resume uma prática simples. Durante o treinamento, a leitura feita por duas pessoas permite reconhecer diferenças de percepção e construir um padrão comum. O segundo olhar não elimina a subjetividade, mas torna o desvio visível e melhora a repetibilidade.
O critério depende do produto
A finura aceitável depende da matéria-prima e da aplicação. Uma tinta látex de alto PVC com carga mineral de aproximadamente 20 µm não deve receber uma especificação incompatível com a granulometria da carga. Um pigmento orgânico fino, como o perileno usado em acabamentos automotivos transparentes, pode exigir leitura inferior a 5 µm e moagem intensa. A especificação deve nascer da função do produto, não do desejo de obter o menor número possível.
Nas tintas imobiliárias, a finura de dispersão é um importante controle do processo. O desempenho do produto final, entretanto, também deve atender aos requisitos de cobertura seca e úmida, rendimento acabado e resistência à abrasão úmida, conforme a ABNT NBR 15079-1:2025.
Poder tintorial e colorimetria
A finura não descreve toda a evolução da dispersão. O poder tintorial e a colorimetria ajudam a verificar se a energia aplicada está desenvolvendo a cor. Em concentrados monopigmentados, uma redução de 10 partes de concentrado para 90 partes de base branca permite comparar etapas sucessivas. Uma pré-dispersão eficiente pode economizar um ou dois passes ou aproximadamente duas horas de moagem em determinados processos observados pelo autor.
A ASTM D8163 fornece um procedimento para determinar a força de colorantes e bases em tintas arquitetônicas e industriais, sendo adequada às reduções padronizadas usadas neste trabalho. Para pigmentos brancos, a ASTM D2745 pode complementar a avaliação da força tintorial relativa.
Para uma base branca de látex, pode-se retirar uma alíquota, fazer uma pequena completagem com veículo padronizado e adicionar uma parte de concentrado preto conhecido a 99 partes da base. A comparação colorimétrica revela a eficiência da dispersão do dióxido de titânio e das cargas. Os cortes, substratos, espessuras e tempos precisam permanecer padronizados.
Completagem e estabilização
O let-down altera a composição da fase líquida e pode desestabilizar partículas já dispersas. A completagem deve ocorrer em baixa velocidade, com adições graduais. Em concentrados e bases moídas, o veículo ou a resina de completagem entra primeiro; os demais componentes são incorporados depois que cada etapa se estabiliza. Mudanças bruscas de polaridade, teor de sólidos ou concentração de resina podem produzir choque, floculação, perda de cor, perda de cobertura ou reaparecimento de pontos.
Sequência do let-down em tinta látex
Adicionar parte da água da fórmula para reduzir a temperatura da base dispersa.
Adicionar a segunda parcela do antiespumante.
Incorporar a emulsão acrílica sob agitação controlada.
Adicionar o preservante para proteção da tinta dentro da embalagem.
Adicionar o fungicida destinado à proteção da película seca, quando previsto.
Ajustar o pH, normalmente para uma faixa prática entre 8 e 9.
Diluir os espessantes acrílicos em água e incorporá-los lentamente.
Homogeneizar e ajustar a viscosidade final, frequentemente na faixa de 80 a 90 KU para látex típico.
A entrada da resina reduz a viscosidade. A diluição dos espessantes acrílicos reduz o choque reológico e evita regiões de viscosidade muito alta. A agitação final deve desenvolver a viscosidade sem incorporar ar. Preservante de embalagem e fungicida de película exercem funções distintas e devem ser escolhidos conforme o produto, a legislação e as recomendações dos fornecedores.
Estabilidade da tinta
Uma viscosidade que cresce de modo significativo após a fabricação indica que a formulação ou o processo não atingiram o equilíbrio previsto. Alguns modificadores reológicos possuem tempo próprio de desenvolvimento; esse comportamento deve ser conhecido e incorporado à especificação durante o desenvolvimento. Uma deriva inesperada na fábrica exige investigação de matérias-primas, lotes, pesagens, sequência, pH, temperatura, energia e tempo de homogeneização.
A fábrica não deve ser o lugar onde se descobre o comportamento da formulação.
Estabilidade acelerada em embalagem
A ASTM D1849 avalia mudanças de consistência e outras propriedades durante o armazenamento. Uma condição de referência é um mês a 52 ± 1 °C, seguida do condicionamento da amostra a 23 ± 2 °C antes da avaliação. O método adverte que o envelhecimento aquecido não reproduz necessariamente todas as alterações que ocorreriam em temperatura ambiente. Em tintas à base de água, por exemplo, a temperatura elevada pode inibir determinados microrganismos.
A comparação deve considerar viscosidade, separação, sinérese, sedimentação, facilidade de reincorporação, grumos, gel, pele, odor, pressão ou vácuo, corrosão da embalagem, cor e aspecto da película. A ASTM D869 apoia a avaliação da sedimentação, e a ASTM D562 estabelece a medição da consistência em unidades Krebs.
Escalonamento e validação industrial
O desenvolvimento avança por escalas porque formulação e processo não se revelam no mesmo volume. Uma amostra pequena confirma conceitos e requisitos iniciais. Volumes maiores expõem limitações de mistura, transferência de calor, incorporação e geometria.
| Escala | Função principal |
|---|---|
| Aproximadamente 1 kg | Triagem da formulação e ensaios iniciais |
| Galão de 3,6 L | Primeiro aumento de volume e observação do processo |
| Balde de 18 L | Validação ampliada e geração de amostras para ensaios completos |
| Piloto próximo de 250 L | Confirmação em condição intermediária industrial |
| 1.000 a 5.000 L | Produção plena após aprovação do piloto |
O piloto não é laboratório e ainda não é produção comercial. Ele confirma incorporação, vórtice, tempo, temperatura, espuma, finura, pH, viscosidade, densidade, cor, cobertura, aplicação e estabilidade antes do volume definitivo. Escalonar significa conservar o resultado por meio de parâmetros equivalentes; simplesmente multiplicar as massas não garante o mesmo processo.
Validação dos primeiros lotes
Na metodologia TianoTech, os 25 primeiros lotes industriais formam uma janela inicial de validação para processos de tintas por batelada. Todos os ensaios protocolares de liberação são realizados nesse período, exceto aqueles definidos em programa separado, como estabilidade acelerada. Os resultados permitem avaliar média, amplitude, desvio, tendência e aproximação dos limites de especificação.
O número 25 não é um mínimo estatístico universal. Ele funciona como regra prática para uma indústria em que cada lote representa uma batelada completa. Processos seriados de parafusos ou componentes automotivos exigem planos diferentes. Depois da estabilidade demonstrada, ensaios demorados, como lavabilidade, podem ser intercalados, por exemplo a cada cinco lotes. A frequência final deve resultar dos dados, do risco da propriedade e das regras de inspeção. Qualquer desvio, alteração de matéria-prima, fornecedor, equipamento ou fórmula exige retorno a um nível de controle mais intenso.
Tratamento dos desvios
Quando o comportamento industrial não reproduz o que foi validado, a correção não deve começar por um ajuste improvisado. O Método TianoTech organiza a resposta em oito passos: entender, investigar, formular hipóteses, testar, medir, corrigir, validar e entregar. O relatório final registra a causa, as evidências, a correção, os novos parâmetros e a concordância entre as partes.
Conclusão
A dispersão de pigmentos é um sistema de decisões interdependentes. O pigmento, o tratamento superficial, o dispersante, o veículo, a reologia, o equipamento, a temperatura e a sequência de adição precisam trabalhar na mesma direção. A energia pode romper aglomerados, mas somente a química correta preserva o estado disperso.
A pré-dispersão merece atenção especial. Em tintas imobiliárias à base de água, ela pode determinar sozinha a qualidade da dispersão. Em concentrados e produtos de maior desempenho, reduz o trabalho do moinho e melhora a produtividade. A moagem deve terminar quando o produto atinge o resultado técnico e econômico, e a completagem deve conservar o que foi conquistado.
O controle industrial combina instrumentos e percepção treinada. Grindômetro, colorimetria, viscosidade, pH, amperagem e temperatura produzem dados; o operador interpreta o vórtice, a espuma e o som. O escalonamento progressivo, o piloto e a validação dos lotes transformam uma formulação de laboratório em processo reproduzível.
O objetivo deste artigo não é esgotar o tema. É oferecer uma base simples para decisões melhores. Os aprofundamentos sobre grindometria, reologia, escolha de moinhos, elementos de moagem, colorimetria, estabilidade e escalonamento constituem trabalhos próprios.
Referências
ASTM INTERNATIONAL. ASTM D1210-05(2022). Standard Test Method for Fineness of Dispersion of Pigment-Vehicle Systems by Hegman-Type Gage.
ASTM INTERNATIONAL. ASTM D562-10(2023). Standard Test Method for Consistency of Paints Measuring Krebs Unit Viscosity Using a Stormer-Type Viscometer.
ASTM INTERNATIONAL. ASTM D869-21. Standard Test Method for Evaluating Degree of Settling of Paint.
ASTM INTERNATIONAL. ASTM D1849-95(2019). Standard Test Method for Package Stability of Paint.
ASTM INTERNATIONAL. ASTM D6619-00(2023). Standard Practice for Incorporating Pigments by High Speed Dispersion.
FAZENDA, Jorge M. R. (coord.). Tintas Ciência e Tecnologia. 4. ed. São Paulo: Blucher, 2009.
LAMBOURNE, R.; STRIVENS, T. A. Paint and Surface Coatings Theory and Practice. 2. ed. Cambridge: Woodhead Publishing, 1999.
TIOXIDE. Dispersion in Practice. Publicação técnica, sem data indicada no documento consultado.
ASTM INTERNATIONAL. ASTM D8163-18(2023): Standard Test Method for Determination of Strength of Colorants and Bases for Architectural, Marine, Maintenance, Commercial, and Industrial Coatings.
ASTM INTERNATIONAL. ASTM D2745-00(2023): Standard Test Method for Relative Tinting Strength of White Pigments by Reflectance Measurements.
ABNT. NBR 11702:2021 — Tintas para construção civil — Tintas, vernizes, texturas e complementos para edificações não industriais — Classificação e requisitos.
ABNT. NBR 15079-1:2025 — Tintas para construção civil — Requisitos de desempenho — Parte 1: Tinta fosca nas cores claras.
ABNT. NBR 14940 — Tintas para construção civil — Determinação da resistência à abrasão úmida.
ABNT. NBR 15078 — Tintas para construção civil — Determinação da resistência à abrasão úmida sem pasta abrasiva.
ABNT. NBR 14942 — Tintas para construção civil — Determinação do poder de cobertura de tinta seca.
ABNT. NBR 14943 — Tintas para construção civil — Determinação do poder de cobertura de tinta úmida.
WEG. CFW11 Frequency Inverter — Programming Manual. Manual técnico do fabricante.
DANFOSS. VLT AutomationDrive FC 301/FC 302 — Programming Guide. Manual técnico do fabricante.